
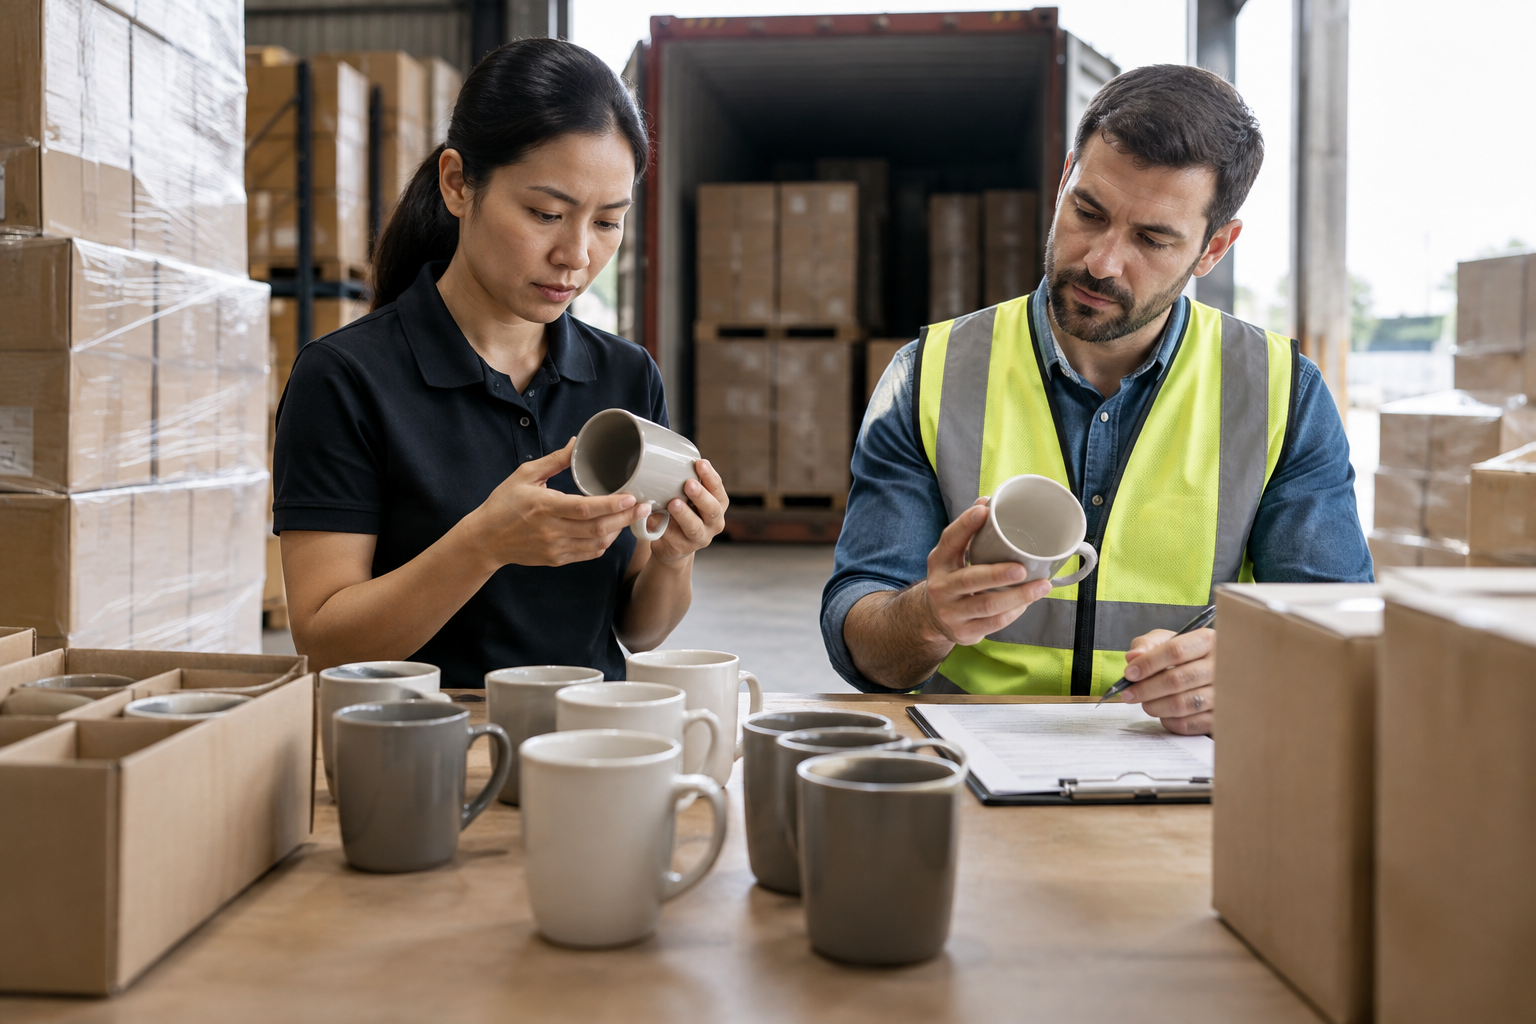
A amostra chega, encaixa no equipamento e passa na avaliação da equipe. O fornecedor recebe a aprovação e inicia a produção. Semanas depois, a mercadoria entregue apresenta furos desalinhados, acabamento irregular ou embalagens que não protegem as peças.
O problema não está necessariamente na escolha inicial do produto. Está na distância entre aprovar uma unidade e controlar a repetibilidade de um lote.
Para o importador brasileiro, descobrir essa diferença somente no recebimento reduz as alternativas de correção. Uma inspeção antes do embarque ajuda a identificar desvios na origem, mas só funciona quando existe uma referência objetiva para comparar o que foi comprado com o que foi produzido.
1. A amostra precisa virar uma referência documentada
“Produzir igual à amostra” é uma instrução incompleta. O fornecedor pode interpretar que basta manter a aparência, enquanto o comprador considera indispensáveis a composição do material, as dimensões e o desempenho.
A aprovação deve gerar uma ficha técnica vinculada ao pedido, com versão e data. Conforme o produto, ela pode incluir:
- Desenho técnico, medidas e tolerâncias.
- Material, composição ou grau especificado.
- Cor, textura e padrão de acabamento.
- Requisitos funcionais e método de teste.
- Componentes e acessórios obrigatórios.
- Identificação, embalagem e proteção individual.
Uma amostra-padrão aprovada, identificada e preservada pode complementar essa documentação. Porém, ela não substitui requisitos escritos: características internas nem sempre são visíveis, e materiais podem se alterar com o tempo.
Mudanças de material, componente, processo ou unidade produtiva devem ter um fluxo de aprovação prévia definido. Isso evita que uma substituição considerada equivalente pelo fornecedor seja descoberta apenas na chegada.
2. Defina o que será considerado defeito antes da produção
Considere um exemplo hipotético: uma indústria brasileira compra suportes metálicos para montar em seu equipamento. A amostra funciona, mas o lote precisa repetir esse resultado.
Uma matriz de verificação pode organizar os requisitos:
| Característica | Referência de aceitação | Forma de verificação |
|---|---|---|
| Posição dos furos | Desenho e tolerâncias aprovados | Medição ou gabarito adequado |
| Espessura da chapa | Especificação técnica do pedido | Instrumento apropriado |
| Encaixe no conjunto | Procedimento funcional acordado | Teste com peça de referência |
| Acabamento superficial | Padrão visual e limites documentados | Avaliação nas condições definidas |
| Proteção da embalagem | Configuração aprovada | Conferência da embalagem montada |
Também é necessário distinguir a gravidade dos desvios. Um defeito associado à segurança não deve receber o mesmo tratamento de uma pequena variação estética permitida.
Classificações como crítico, maior e menor são usadas em controle de qualidade, mas seus significados precisam ser definidos para o produto e sua aplicação. Não basta copiar uma lista genérica de outro pedido.
3. Combine quando e em quais condições o lote será inspecionado
A inspeção pré-embarque precisa ocorrer com antecedência suficiente para análise do relatório e eventual correção. Marcá-la imediatamente antes da coleta pode transformar uma decisão técnica em pressão para liberar a carga.
O pedido deve estabelecer as condições mínimas para a visita: estágio de conclusão da produção, quantidade disponível, situação das embalagens e acesso às unidades que serão avaliadas.
Se parte da mercadoria ainda estiver em produção, o relatório deve registrar essa limitação. Avaliar unidades prontas não comprova a qualidade das que ainda serão fabricadas.
Para processos cujo resultado não pode ser verificado adequadamente no produto acabado, pode ser necessário acompanhar etapas anteriores. Soldagem, tratamentos superficiais e componentes posteriormente ocultos são exemplos que exigem avaliação técnica sobre o melhor momento de controle.
4. Não confunda fotos do fornecedor com inspeção do lote
Fotografias e vídeos são úteis para acompanhar a produção, mas mostram apenas o que foi enquadrado. Uma sequência de imagens de peças conformes não demonstra, por si só, que elas representam o lote inteiro.
Uma verificação estruturada deve permitir selecionar unidades distribuídas pelo lote, sem depender exclusivamente das peças previamente separadas pelo fornecedor. Também deve conferir identificação, quantidade e correspondência com o pedido.
Isso pode envolver equipe própria, representante qualificado ou empresa de inspeção contratada, conforme a operação. O importante é definir competência técnica, escopo e independência compatíveis com o risco.
Algumas características exigem ensaios específicos. Uma inspeção visual não confirma composição química, resistência mecânica ou desempenho elétrico. Quando necessários, esses ensaios devem ser planejados com métodos e recursos adequados.
5. Use amostragem sem tratá-la como garantia absoluta
Inspecionar uma amostra do lote é diferente de verificar todas as unidades. Um plano de amostragem estabelece quantas peças serão avaliadas e quais resultados permitem aceitar ou rejeitar o lote dentro daquela metodologia.
Quando houver uso de AQL, frequentemente chamado de limite de qualidade aceitável, os parâmetros precisam ser acordados antes da inspeção. AQL não é uma promessa de percentual exato de defeitos na entrega, nem uma autorização genérica para fornecer produtos defeituosos.
O tamanho do lote, a criticidade das características, o histórico do fornecedor e o método escolhido influenciam o planejamento. Mesmo uma inspeção aprovada por amostragem mantém risco residual.
Para certas características críticas, pode ser necessário controle integral ou outro método de validação. Essa definição deve considerar o risco técnico, e não apenas a conveniência operacional.
6. Exija um relatório que permita decidir
Um relatório útil não se resume a “aprovado” acompanhado de fotografias. Ele deve permitir entender o que foi verificado, como a avaliação ocorreu e quais limitações existiram.
Procure, no mínimo:
- Identificação do fornecedor, pedido, produto e lote.
- Data, local e situação da produção e da embalagem.
- Referências técnicas utilizadas, incluindo suas versões.
- Quantidades disponíveis e efetivamente inspecionadas.
- Métodos, instrumentos e resultados das verificações.
- Defeitos encontrados, com evidências e classificação.
- Testes não realizados e respectivos motivos.
- Conclusão conforme os critérios previamente acordados.
No exemplo dos suportes, informar apenas “dimensões corretas” é insuficiente. O relatório deve registrar as medidas avaliadas e os resultados relevantes para o encaixe.
A aprovação da inspeção também não substitui certificações, avaliações de conformidade ou exigências regulatórias aplicáveis ao produto.
7. Reprovar o lote exige um procedimento de correção
Encontrar uma não conformidade deve iniciar um fluxo de decisão, não uma negociação improvisada. Primeiro, é preciso identificar o lote afetado, avaliar a extensão do problema e impedir que unidades pendentes sejam misturadas às já verificadas.
Depois, o fornecedor deve apresentar uma proposta: retrabalho, substituição, segregação ou outra solução tecnicamente aceitável. O comprador avalia a proposta e registra os critérios para nova verificação.
Se houver retrabalho, peça evidências do que foi corrigido e defina o escopo da reinspeção. Uma foto da primeira peça ajustada não comprova a correção das demais.
Aceitar um desvio por concessão requer autorização formal e análise do impacto. Não é uma solução adequada para contornar requisitos obrigatórios ou riscos inaceitáveis de segurança.
8. Conecte a liberação ao pedido e às condições comerciais
Os critérios técnicos precisam estar alinhados às condições negociadas. Antes da produção, estabeleça quem agenda e paga a inspeção, quem recebe o relatório, quem pode liberar o embarque e como serão tratados retrabalho e reinspeção.
Quando negociado, um marco de pagamento pode ser condicionado à aprovação de uma verificação. Isso deve constar dos documentos comerciais; não deve ser presumido depois que o problema aparece.
Também diferencie a conclusão do inspetor da autorização do comprador. O inspetor registra resultados segundo o escopo contratado. A decisão de liberar a mercadoria cabe ao responsável definido na operação.
9. Transforme cada inspeção em histórico do fornecedor
O relatório não deve terminar arquivado sem consequência. Registre os desvios recorrentes, a resposta às correções e a consistência entre pedidos. Esse histórico ajuda a revisar especificações, ajustar controles e avaliar a continuidade do fornecedor.
O objetivo não é adicionar uma vistoria isolada, mas criar uma sequência: requisito claro, produção controlada, evidência verificável e decisão documentada.
Na MORAK Global, a gestão da importação parte da necessidade real da empresa e do desenvolvimento de fornecedores compatíveis com ela. Diagnosticar, desenvolver e importar também significa incorporar critérios de qualidade à operação, em vez de descobrir no recebimento se o produto atende ao uso previsto.
Sua empresa aprova amostras, mas ainda não formaliza os critérios de aceitação dos lotes? Converse com a MORAK Global sobre como estruturar essa etapa dentro da gestão das suas compras internacionais.